

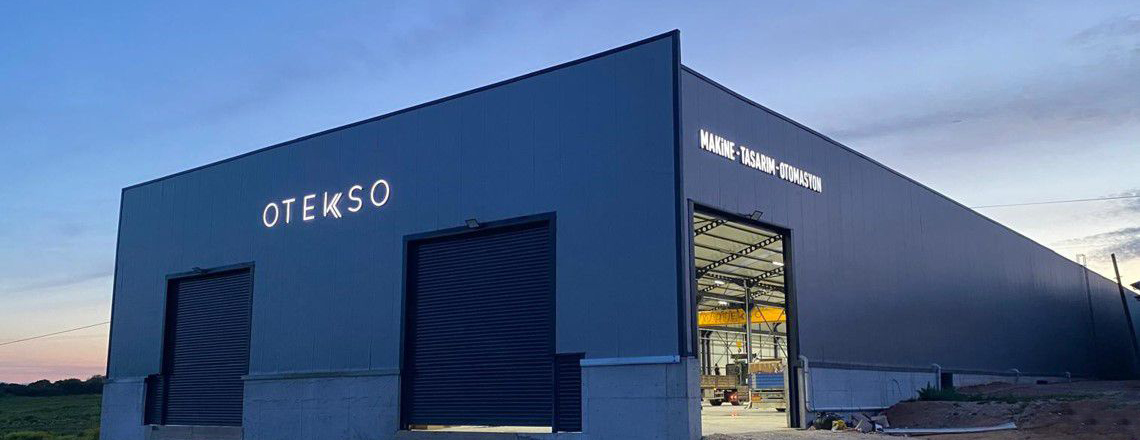
Uzman ve yenilikçi ekimizi ile her zaman yanınızdayız.
Otekso Mühendislik A.Ş. Bursa' da bulunan 3150 m² kapalı alana sahip fabrikamızda; teknolojik makine parkurlarımız, tasarım, imalat ve devreye alma işlerini bünyemizde yaparak anahtar teslim özel makine imalatı ve robotlu lazer kaynak hücreleri üretimi yapmaktayız. Güçlü referans listemiz ile üretiminize katkı sağlamak ve yeni teknolojiler ile parkurlarınızı geliştirmek için uzman ekimizden destek alabilirsiniz..
Ülkemizin sanayi sektörünün kalkınmasına ve sürekliliğine öncelik vererek, öncelikle iç pazara ve yanı sıra dış pazara satış ve satış sonrası hizmetler gerçekleştirmekteyiz.Sunduğumuz güven ortamında, müşterilerimize üstün fiyat avantajı ve %100 memnuniyete dayalı servis imkanı sağlamaktayız.
Neden Otekso Mühendislik?
Sertifikalı uzman Ekip
7 / 24 Hizmet ve yetkin
saha ekipleri.
Hızlı Çözümler
%100 Müşteri memnuyeti hedefi ve özel çözümler.
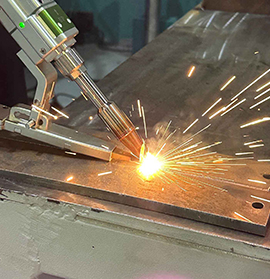
Otekso Mühendislik, teknolojiyi müşteri ihtiyaçlarıyla birleştirerek üretim süreçlerinde devrim yaratmayı hedefleyen bir firmadır. Her sektörde farklı ihtiyaçlara yönelik özelleştirilmiş projeler ve makineler tasarlayarak, verimliliği artırmaya yönelik çözümler sunmaktadır.
- Endüstriyel lazer sektöründe yenilikleri takip eder.
- Kesintisiz hizmetini özverili bir şekilde yürütmektedir.
- Müşterilerimize üstün fiyat avantajı sağlar.
Metal yüzeyler kaynağa nasıl hazırlanır?
Metal yüzeyleri kaynağa hazırlamak, düzgün ve güçlü bir kaynak bağlantısı sağlamak için oldukça önemlidir. İşte kaynağa hazırlık için genel adımlar: Yüzey Temizliği, Zımpara veya tel fırça, Kimyasal temizleyiciler, Aseton, Yüzey Pürüzsüzlüğü, Kenarlarda V ve U şeklinde Açı Açma (Bezelye veya V-Dizayn), Büyük Parçalarda Düzgün Ekleme, Koruyucu Tabaka Kaldırma, Sıcaklık ve Nem Kontrolü, Dikiş Tipi ve Geometriyi Belirleme, Yüzey hazırlığı, kaynağın kalitesini büyük ölçüde etkiler. İyi bir hazırlık, güçlü ve düzgün kaynak bağlantıları elde etmenize yardımcı olacaktır.
Kaynak distorsiyonunu nasıl önleyebilirim?
Kaynak işlemi sırasında metalin genleşmesi ve soğuma sırasında büzülmesi sonucu oluşan şekil bozukluklarıdır. Bu, özellikle büyük parçalar, ince levhalar veya karmaşık geometrilere sahip projelerde sık karşılaşılan bir sorundur. Distorsiyonu önlemek ve kontrol altında tutmak için birkaç etkili yöntem bulunmaktadır: Isı Yönetimi ve Kontrolü ,Kaynak Sırasını ve Yöntemini Planlama,Dengeleyici Teknikler,Ön Isıtma ve Soğutma,Kaynak Tekniği Seçimi,Malzeme Seçimi ve Hazırlığı ,Daha Fazla Sabitleme,Soğutma ve Termal Yöntemler... Kaynak distorsiyonunu önlemek, doğru hazırlık, uygun kaynak parametreleri ve dikkatli teknik seçimler gerektirir. Bu yöntemlerin kombinasyonu, distorsiyon riskini önemli ölçüde azaltacaktır.
farklı metaller birbirine kaynaklanabilir mi?
Birbirine kaynaklanabilir, ancak bu işlem bazı özel zorluklar ve dikkat edilmesi gereken noktalar içerir. Farklı metallerin kaynağında başarılı bir sonuç elde etmek için, her iki metalin özelliklerini, kaynak yöntemlerini ve uygun dolgu malzemelerini dikkatle seçmek gereklidir. İşte farklı metallerin kaynağında dikkat edilmesi gerekenler: Metallerin Uyumluluğu,Kaynak Yöntemleri,Dolgu Malzemeleri,Özel Teknikler ve Isıl İşlem,Soğuma ve Distorsiyon,Kaynakta Kullanılacak Doldurma Metalinin Seçimi,Uygulama Alanları,Zorluklar ve Potansiyel Sorunlar...Sonuç olarak, farklı metallerin kaynağı mümkündür, ancak doğru teknik, dolgu malzemesi ve kaynak parametrelerini seçmek büyük önem taşır. Bu tür kaynak işlemleri, uzmanlık gerektirir ve her iki metalin özelliklerini göz önünde bulundurarak dikkatli bir planlama yapılmalıdır.
Ne tür kaynak vardır?
Kaynak işlemleri, metal parçaların birbirine ısı, basınç veya her ikisini birden uygulayarak birleştirilmesi işlemidir. Farklı kaynak türleri, kullanılan ekipman, enerji kaynağı ve işlem koşullarına göre çeşitlenir. Her tür, belirli bir uygulama için avantajlı olabilir. İşte en yaygın kaynak türleri ve her birinin özellikleri: MIG Kaynak (Metal Inert Gas),TIG Kaynak (Tungsten Inert Gas),Stick Kaynak (Elektrik Ark Kaynağı),MMA Kaynak (Manual Metal Arc),Plazma Kaynak (Plasma Arc Welding),Oksi-Asetilen Kaynak (Oxy-Acetylene Welding) ,Lazer Kaynak (Laser Welding),Elektron Işını Kaynağı (Electron Beam Welding),Friksiyon Kaynağı (Friction Welding),Ultrasonik Kaynak (Ultrasonic Welding)...Sonuç olarak, her bir kaynak türü, farklı uygulamalar ve ihtiyaçlar için avantajlar sunar. Uygulama alanınıza ve kaynak yapılacak malzemeye göre doğru kaynak türünü seçmek, yüksek kaliteli ve dayanıklı bir kaynak elde etmenin anahtarıdır.

Bağlantılar
İletişim
Çatalağıl, Bursa Yolu Cd No.115/14, 16000 Ni̇lüfer/Bursa
Referanslar


© Copyright by Otekso Mühendislik A.Ş.